

在橱柜生产中,板材经过激光切割或剪切后,还需要经过折弯才能形成门板、侧板、底板、柜体等结构件。随着橱柜产品规格增加,折弯工序涉及的定位、换位、翻转和多次成型也会更加复杂。
折弯中心将板材定位、折弯、工件转运及程序控制等环节结合起来,可以应用于橱柜钣金加工中的多道折弯工序。那么,折弯中心对于橱柜生产有哪些作用?
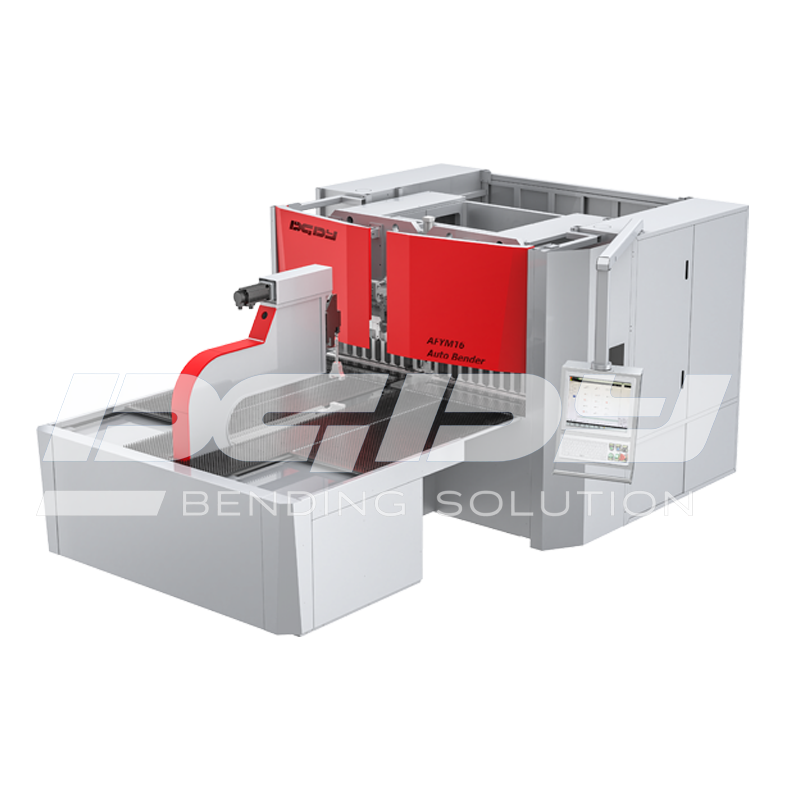
橱柜柜体和门板通常不是一次折弯即可完成。
一块平板经过切割后,可能需要依次完成多道折弯,例如:
上料 → 定位 → 第一道折弯 → 第二道折弯 → 工件换位 → 第三道折弯 → 第四道折弯。
折弯次数增加后,人工搬运和重新定位的次数也会随之增加。
折弯中心可以根据预设程序安排加工顺序,并配合相应的定位、翻转或转运机构,使多道折弯之间的衔接更加方便。
对于柜体侧板、底板以及具有多个折弯面的橱柜板件,这类设备具有较好的适用性。
橱柜生产中,同一种规格的板件通常需要加工多件。
如果每加工一件都需要人工测量折弯位置,生产过程中就会增加重复操作。
折弯中心通过数控定位系统控制工件位置,加工程序设定完成后,同规格板件可以调用相应程序。
例如同一尺寸的柜体侧板,可以按照相同的定位参数进行加工。
这种方式主要解决的是重复定位和参数调用问题,让批量板件的加工流程更加统一。
部分橱柜板件尺寸较大,在多道折弯过程中需要不断调整板材方向。
传统加工方式通常需要操作人员配合完成搬运和翻转。
折弯中心根据设备配置,可以通过工件支撑、转运及翻转机构辅助完成板材姿态调整。
这样可以减少部分人工换位工作。
实际能够处理的板材尺寸和重量,还需要结合设备工作长度、结构形式以及自动化机构进行确认。
橱柜生产中经常会遇到不同尺寸的柜体和门板。
例如不同宽度和高度的柜体,对应的板材尺寸、折弯位置以及加工顺序也会发生变化。
折弯中心可以将不同产品的加工程序保存在数控系统中。
生产不同规格产品时,根据产品型号调用对应程序,再结合材料和板厚进行必要的参数调整。
对于多规格、小批量以及定制化橱柜生产,这种程序管理方式更加适合实际生产流程。
橱柜板件使用的材料和板厚可能存在差异。
不同材料在折弯过程中会产生不同程度的回弹,因此折弯角度、折弯力以及相关参数需要根据实际工艺进行调整。
折弯中心可以将折弯位置、角度、顺序和后挡料位置等参数与产品程序对应起来。
经过试折和工艺调整后,可以保存相应参数,后续生产同规格产品时直接调用。
这样能够减少依靠人工记忆参数的情况,也方便生产过程中进行工艺管理。
折弯中心还可以作为橱柜钣金自动化生产中的一个加工环节。
常见的橱柜生产流程包括:
激光切割 → 分拣 → 折弯 → 焊接 → 表面处理 → 装配。
当企业前端已经配置自动上下料、分拣或物流设备时,折弯中心可以与相关设备进行配合。
对于有自动化生产需求的橱柜加工企业,可以根据工件尺寸、重量、折弯数量和生产批量,对上下料、定位和转运方式进行规划。
不同橱柜产品的加工方式存在差异。
如果产品结构简单、折弯次数较少,而且规格比较固定,普通数控折弯机即可完成相应加工。
如果橱柜板件存在多道折弯、频繁换型、大尺寸工件以及较多人工搬运等情况,则可以根据实际生产数据评估折弯中心方案。
设备选型时,可以重点考虑:
常用板材尺寸
不锈钢板厚范围
工件最大重量
单件折弯数量
产品规格数量
每日加工数量
是否需要自动翻转和转运
根据实际工件和生产流程确定设备配置,更有利于设备与生产工艺匹配。
折弯中心在橱柜生产中的作用,主要体现在多道折弯、数控定位、工件换位、程序管理以及自动化衔接几个方面。
对于不锈钢橱柜、整体橱柜、商用厨具以及其他钣金柜体产品,可以根据自身加工特点选择合适的折弯设备。
在实际选型过程中,与其单独关注某一项设备参数,不如从板材尺寸、材料厚度、折弯数量、工件重量和生产方式出发,确定适合自身产品的折弯方案。
 189-3833-9390

 EN