

钣金加工设备的发展,反映了制造业从人工操作向机械化、数控化和智能化逐步转变的过程。
早期钣金加工主要依靠人工划线、剪切、冲孔和折弯,生产效率和加工质量较大程度上取决于操作人员的经验。随着机械制造、电子控制和自动化技术的发展,钣金加工设备逐渐从单一工序设备,发展为具备数控定位、程序管理和连续加工能力的智能化设备。
如今,折弯中心已经成为部分钣金企业进行自动化升级时关注的设备之一。它不仅能够完成板材折弯,还可以围绕多道折弯、工件定位、自动翻转和连续加工等环节进行工艺整合。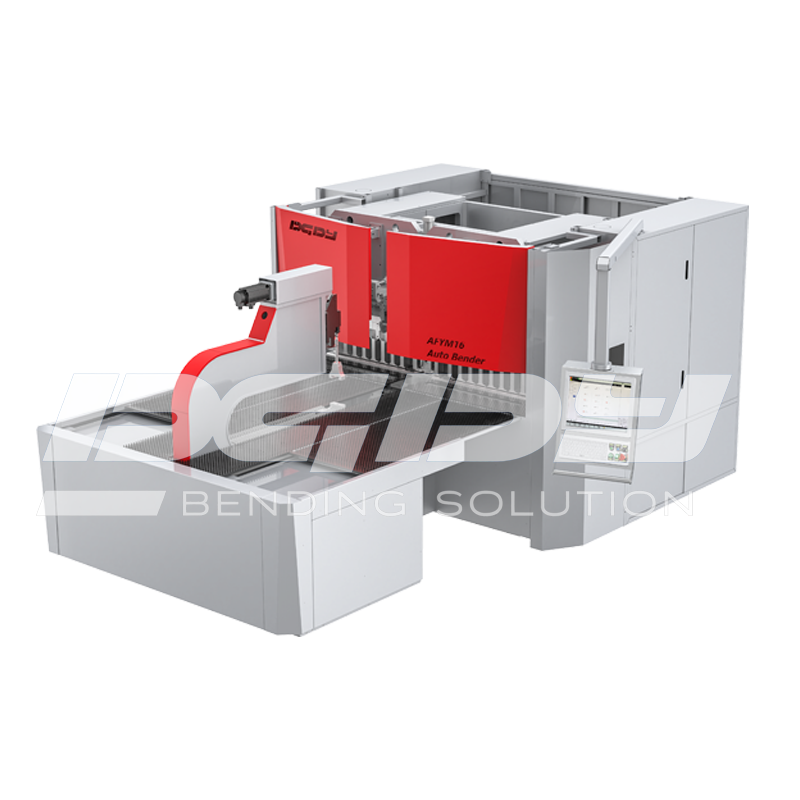
在机械化设备普及之前,钣金加工通常需要经过人工测量、划线、剪切和手工成型等步骤。
操作人员需要根据图纸确定加工尺寸,再通过手动工具或简单机械完成板材加工。对于结构简单、加工数量较少的产品,这种方式能够满足基本生产需求。
但当工件尺寸变大、折弯数量增加,或者产品规格发生变化时,人工操作会增加测量、调整和搬运环节。不同操作人员之间的经验差异,也可能影响工件加工的一致性。
这一阶段的钣金加工,更依赖操作人员对材料、尺寸和加工工艺的熟悉程度。
随着机械制造技术的发展,剪板机、冲床、折弯机等设备逐渐应用于钣金加工行业。
机械化设备将部分人工操作转化为设备加工,使板材剪切、冲孔和折弯等工序更加规范。
在折弯加工中,机械式折弯设备能够通过机械传动完成滑块运动,适用于部分标准化钣金产品。相比完全依靠人工成型,机械设备能够减少体力劳动,并提高重复加工的便利性。
不过,传统机械式设备在加工不同规格工件时,通常仍需要人工调整定位、模具和加工参数。
随着液压技术在工业设备中的应用,液压折弯机逐渐进入钣金加工生产线。
液压驱动方式能够提供较大的折弯压力,适用于不同板厚和不同长度的板材加工。通过调整压力、行程和模具,可以完成多种类型的折弯工艺。
液压折弯机的应用范围比较广,常见于不锈钢制品、机箱机柜、机械设备外壳、建筑装饰板以及厨卫设备等领域。
但在多规格生产中,设备仍需要依靠人工进行尺寸测量、后挡料调整和折弯顺序安排。如何减少重复定位,成为后续设备升级的重要方向。
数控技术应用于折弯设备后,钣金加工进入了新的阶段。
数控折弯机可以通过控制系统设置折弯角度、定位尺寸、加工顺序和相关参数。后挡料系统根据程序进行定位,操作人员可以按照工件图纸建立加工程序。
对于批量生产的门板、侧板、机箱外壳等工件,程序化加工可以减少重复测量和手动调整的工作量。
同时,数控系统也方便管理不同产品的加工参数。当生产任务发生变化时,可以根据工件规格调用相应程序,再结合首件检测对参数进行修正。
数控折弯机的出现,使钣金加工从单纯依靠设备操作,逐渐转向设备与程序配合的生产方式。
在实际钣金生产中,部分产品并不是完成一次折弯就能成型。
例如不锈钢橱柜的门板、侧板和底板,机箱机柜的箱体结构,以及机械设备的外壳,都可能需要完成多道折弯。加工过程中还会涉及工件翻转、重新定位和折弯顺序调整。
传统数控折弯机虽然能够完成多种折弯工艺,但在加工较复杂或较大尺寸的工件时,仍可能需要人工搬运和翻转。
当产品规格增加、生产节拍加快后,单台设备完成单一折弯工序的方式,逐渐难以满足部分企业对连续加工和减少人工操作的需求。
在数控折弯技术的基础上,折弯中心将板材定位、连续折弯以及部分自动化动作进行结合,形成面向多工序加工的设备形式。
折弯中心通常通过数控系统控制加工程序,根据工件结构完成不同位置的折弯。部分设备还配置自动上料、工件翻转、随动支撑或自动换型等功能,具体配置需要根据设备型号确定。
与传统单次折弯方式相比,折弯中心更加关注整个加工流程,而不仅是某一道折弯动作。
对于需要完成多道折弯的工件,可以根据产品结构安排加工顺序,减少部分人工搬运、翻转和重复定位工作。
对于折弯边较多的板材,折弯中心可以按照程序完成连续加工,适合橱柜箱体、机箱外壳、设备面板等产品。
在连续折弯过程中,设备通过数控程序进行定位,能够减少部分人工反复测量和调整的步骤。
不同尺寸的工件可以建立对应程序,生产时根据产品型号进行调用,适合定制钣金和多品种生产模式。
对于尺寸较大或折弯数量较多的板件,自动化动作可以减少部分人工转移和翻转工作。
通过数控系统,可以对工件尺寸、折弯顺序和加工参数进行管理,便于车间进行产品程序分类。
折弯中心主要适用于具有多道折弯、连续加工或自动化生产需求的钣金产品,常见应用包括:
不锈钢橱柜:门板、侧板、底板和柜体;
商用厨房设备:工作台、设备外壳和钣金结构件;
机箱机柜:电气柜、控制柜和箱体板件;
机械设备外壳:机罩、面板和结构件;
金属家具:柜体、桌面和金属板件;
电梯及装饰板:不锈钢装饰板、门板和包边件;
定制钣金产品:多规格、小批量的板材加工。
虽然折弯中心具备较高的自动化程度,但设备的实际加工效果仍然与材料、板厚、模具、工件尺寸和程序设置有关。
在正式生产前,仍需要根据产品图纸安排合理的折弯顺序,并对首件尺寸、折弯角度和工件外观进行检查。
对于不同材质的板材,还需要考虑材料回弹、表面保护和模具匹配等因素。
因此,智能化设备的应用不仅是增加自动化功能,也包括对生产工艺、程序管理和质量检查流程进行配合。
从早期人工钣金加工,到机械化设备、液压折弯机和数控折弯机,再到如今的智能化折弯中心,钣金加工设备的发展方向逐渐从单一工序加工转向连续化、程序化和自动化生产。
折弯中心通过数控控制和多工序加工方式,适合不锈钢橱柜、厨卫设备、机箱机柜、机械外壳以及定制钣金等应用场景。
对于正在进行设备升级的钣金加工企业来说,应根据产品尺寸、板材厚度、折弯数量、订单批量和人工配置等因素进行选择。只有设备功能与实际工艺相匹配,才能更好地发挥智能化折弯设备在生产中的作用。
 189-3833-9390

 EN